
Un panneau de treillis soudé peut sembler simple à première vue, mais son cahier des charges d’achat intègre plusieurs paramètres : matériau, diamètre du fil, maille, dimensions du panneau, état des bords, finition et quantité. Avant le conditionnement, ces valeurs doivent toutes renvoyer à la même exigence approuvée. Un point de contrôle structuré évite qu’un panneau aux caractéristiques visuellement conformes ne soit libéré selon une révision erronée ou expédié avec une description d’article incomplète.
Cette note usine décrit les décisions prises et les enregistrements conservés afin d’assurer la traçabilité entre exigence approuvée, production, inspection et expédition. Elle présente une démarche pratique d’approvisionnement, sans faire référence à une commande, un client ou un programme d’essais spécifique.
Ce que contrôle le cahier des charges approuvé pour les panneaux
Le planning approuvé doit identifier le panneau comme un article manufacturé complet, et non uniquement comme une ouverture de treillis. Il relie les informations nominales concernant le fil et l’ouverture aux dimensions finies, au traitement des bords, aux détails du cadre ou des pliages, à la finition et à la quantité par colis.
Un examen utile vérifie quelle révision du plan régit la production, si les cotes indiquées sont nominales ou finies, et comment chaque code article correspond à la commande. L’enregistrement de ces éléments dans le même planning réduit les hypothèses entre la description produit, le plan, le devis et la liste d’emballage. Cela facilite également l’identification des révisions ultérieures, car la justification de chaque choix reste clairement visible.
Utilisez une référence article unique et cohérente sur le plan, la note d’inspection et la liste d’emballage afin que l’équipe réceptrice puisse tracer le panneau fourni. Pour les achats, la frontière essentielle consiste à distinguer clairement la description nominale du produit des valeurs effectivement approuvées pour la fabrication. Lorsque les conditions sur site, les normes ou les calculs déterminent les caractéristiques finales, le concepteur ou l’acheteur responsable doit les valider avant la mise en production.
Points de contrôle dimensionnels et visuels
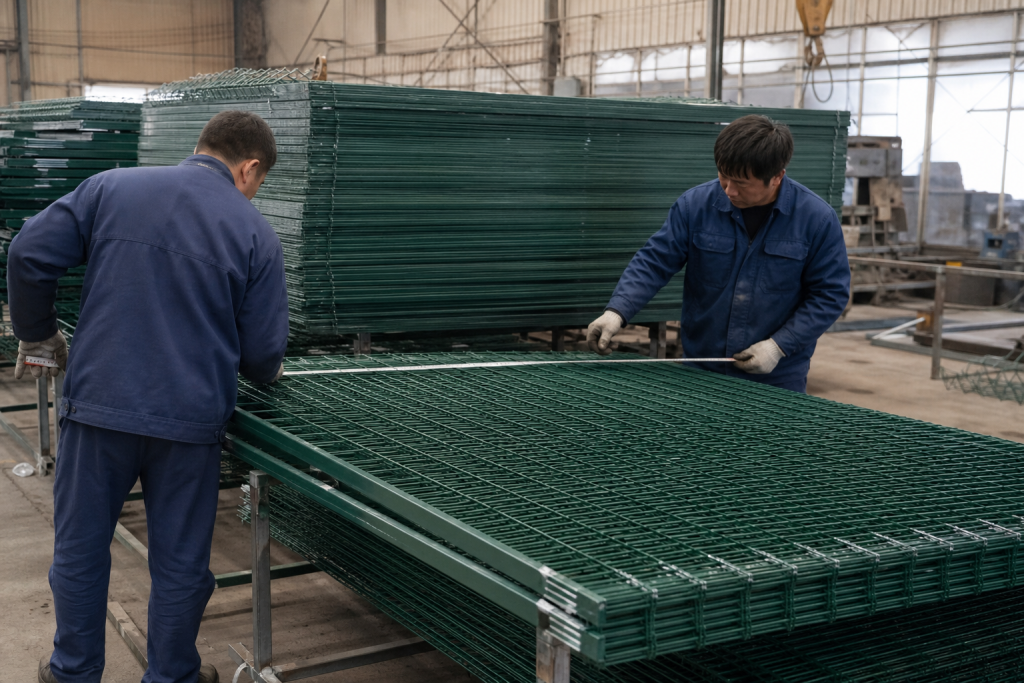
La largeur, la hauteur, la rectitude, l’espacement des fils et l’état visible des soudures du panneau sont vérifiés par rapport à la base approuvée. La méthode d’inspection doit être adaptée à la construction du produit et ne doit pas suggérer une tolérance ou une règle d’acceptation qui n’a jamais été convenue.
Un examen utile pose les questions suivantes : où sont effectuées les mesures dimensionnelles, quelle fréquence d’échantillonnage est attendue, et comment sont évalués les fils périphériques ainsi que les intersections soudées ? Enregistrer ces éléments dans un même calendrier réduit les hypothèses entre la description du produit, le plan, le devis et la liste d’emballage. Cela facilite également l’identification des révisions ultérieures, car la justification de chaque choix demeure clairement visible.
Enregistrez non seulement le résultat des mesures, mais aussi leur base méthodologique : un chiffre dépourvu de précision quant à son emplacement ou à sa méthode de détermination peut induire en erreur lors de comparaisons. Pour les achats, la frontière essentielle consiste à distinguer clairement la description nominale du produit des valeurs effectivement approuvées pour la fabrication. Lorsque les conditions sur site, les normes applicables ou les calculs techniques déterminent les résultats, le concepteur ou l’acheteur responsable doit les valider avant la mise en production.
Protection de la finition avant l’emballage
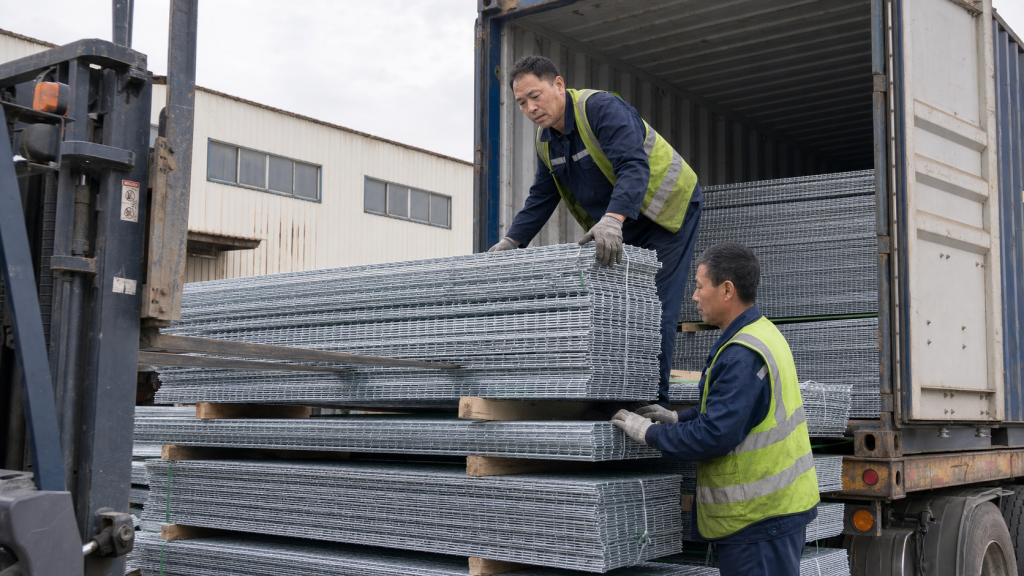
L’état de surface peut être altéré par le stockage en piles, le cerclage, le contact entre pièces de nature différente, ainsi que par les mouvements intervenant lors de la manutention. Le processus d’emballage doit donc tenir compte de la finition réelle, de la géométrie des panneaux et de la séquence prévue de levage.
Un examen utile vérifie si la finition est galvanisée ou revêtue, où des séparateurs sont requis, et quelles faces ou coins nécessitent une protection renforcée. Enregistrer ces points dans un même calendrier réduit les hypothèses entre la description du produit, le plan, le devis et la liste d’emballage. Cela facilite également l’identification des révisions ultérieures, car la justification de chaque choix demeure clairement visible.
Choisissez une protection qui limite les dommages par contact évitables, sans retenir l’humidité ni compliquer le déchargement en toute sécurité. En approvisionnement, la frontière essentielle consiste à distinguer clairement la description nominale du produit des valeurs réellement approuvées pour la fabrication. Lorsque les conditions sur site, les normes ou les calculs déterminent le résultat final, le concepteur ou l’acheteur responsable doit les valider avant la mise en production.
Documents que les acheteurs doivent harmoniser
Un bon registre de libération regroupe le nombre d’articles, l’identification des panneaux, la référence d’inspection et le numéro de colis. Des photographies peuvent compléter ce registre, mais ne sauraient remplacer les documents dimensionnels et commerciaux convenus.
Un examen rigoureux vérifie notamment quel rapport accompagne la commande, comment les numéros de colis figurent sur la liste d’emballage, et qui est habilité à approuver une dérogation ou une révision. L’enregistrement de ces éléments dans un même calendrier réduit les hypothèses entre la description du produit, le plan, le devis et la liste d’emballage. Il facilite également l’identification ultérieure des révisions, car la justification de chaque choix reste clairement visible.
Validez l’ensemble des documents avant expédition afin qu’un rapport manquant ne soit pas détecté uniquement après l’arrivée des marchandises à destination. En approvisionnement, la frontière essentielle consiste à distinguer clairement la description nominale du produit des valeurs réellement approuvées pour la fabrication. Lorsque les conditions sur site, les normes ou les calculs déterminent le résultat final, le concepteur ou l’acheteur responsable doit les valider avant la mise en production.
Liste de contrôle préalable à l’emballage
Avant le transfert des panneaux de treillis soudé vers la zone d’emballage, vérifiez les informations suivantes par rapport à la commande en cours. Un planning concis est plus utile qu’un message long comportant des valeurs manquantes : indiquez clairement les éléments inconnus et joignez le plan, le bordereau des quantités ou l’image de référence qui encadrent la livraison.
- Code article approuvé et révision du plan
- Dimensions finies des panneaux et quantité
- Type de fil, dimensions des mailles et conception des bords
- Finition de surface et état visible
- Regroupement des colis et exigences relatives aux séparateurs
- Références à la liste d’emballage et au procès-verbal d’inspection
Le résultat doit être un colis traçable dans lequel les panneaux physiques, les étiquettes et les documents justificatifs décrivent exactement le même article. Lorsqu’une de ces valeurs n’est pas figée, indiquer le responsable de la décision ainsi que la date limite à laquelle celle-ci doit être prise. Cela permet d’éviter qu’une question technique en suspens ne se transforme en hypothèse de production non documentée.
Poursuivre l’analyse de l’approvisionnement
Cet article décrit un processus de contrôle général et ne définit pas de plan d’échantillonnage universel, de tolérance ni de norme d’essai. Avant d’envoyer votre demande finale, veuillez consulter les procédures BOHANG associées ci-dessous afin de comparer la famille de produits concernée, le contexte d’application et les capacités d’approvisionnement.
- Évaluer les capacités de contrôle qualité BOHANG
- Évaluer les capacités d’emballage et de chargement
- Transmettre une note descriptive du projet ou du produit
Pour obtenir un devis, veuillez préciser l’usage prévu, les dimensions ou le cahier des charges produit, la quantité, la finition, la destination et les délais de livraison requis. BOHANG pourra alors analyser les filières de fabrication et d’approvisionnement disponibles en fonction des informations fournies.

