
Номинальное значение проволочной сетки указывает на предполагаемую конструкцию, однако не определяет допустимые отклонения и методы измерений для инспектора. Допуски, метод измерения, положение образца и критерии приёмки должны рассматриваться совместно. Это особенно важно при наличии покрытия, особой формы плетения, сварных кромок или дополнительной обработки, поскольку данные факторы могут повлиять на конечные измеряемые параметры изделия.
Данный закупочный гайд систематизирует информацию, которая обычно передаётся между заказчиком, техническим экспертом, производственной и логистической командами. Это инструмент подготовки, а не замена утверждённой контрактной документации.
Номинальные значения и допуски
Номинальные размеры — это целевые значения, используемые для описания изделия, тогда как допуски определяют допустимый диапазон отклонений от этих значений. В техническом задании должно быть чётко указано, к какому параметру применяется допуск: к диаметру проволоки, светлому просвету, шагу ячейки, размерам панели, диагонали или другому конечному параметру изделия.
Полезный анализ включает выяснение того, какой параметр определяет функциональность изделия, являются ли предельные отклонения односторонними или двусторонними, а также какой стандартный чертёж или контракт определяет критерии приёмки. Фиксация этих данных в одном и том же техническом задании минимизирует неявные допущения между описанием изделия, чертежом, коммерческим предложением и упаковочным листом. Кроме того, это упрощает идентификацию последующих редакций, поскольку обоснование каждого выбранного значения остаётся прозрачным.
Указывайте допуски непосредственно рядом с соответствующими номинальными значениями и избегайте применения одного общего процентного допуска к разнородным параметрам изделия. Для закупок ключевое требование — чётко разделить описание изделия по номинальным параметрам и те значения, которые фактически утверждены для производства. В случаях, когда результат определяется условиями монтажа на объекте, действующими стандартами или расчётами, ответственный проектировщик или закупщик должен подтвердить их до выпуска производственного задания.
Метод измерения
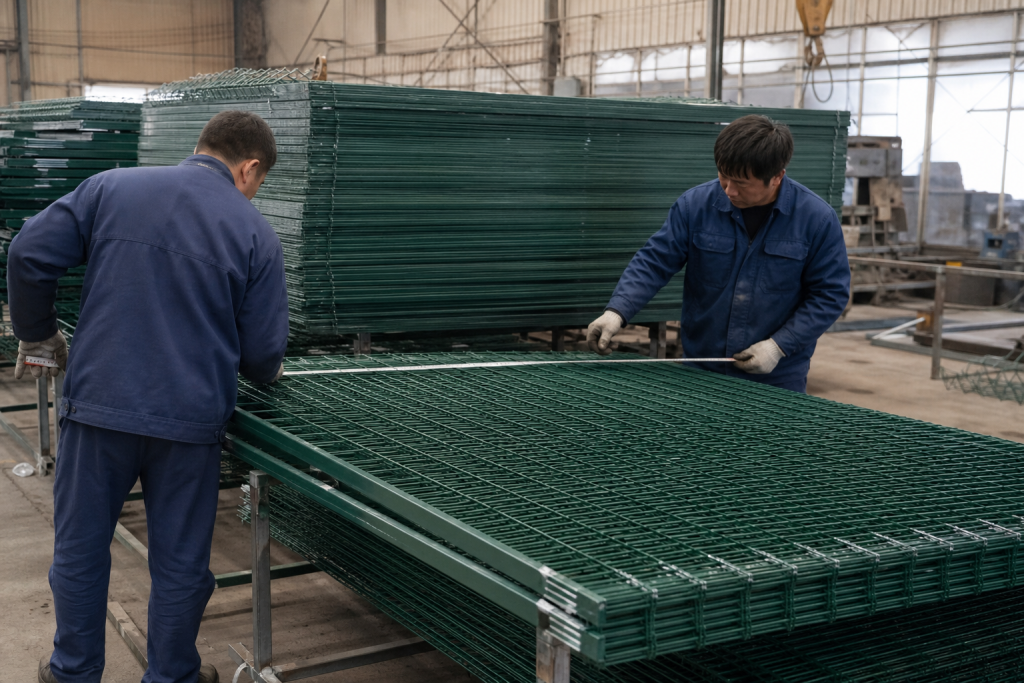
Выбор измерительного инструмента, длина контрольного участка, место измерения и состояние изделия влияют на результаты. Подсчёт нескольких ячеек может обеспечить более объективную оценку стабильности шага, тогда как измерение готовой проволоки может быть искажено наличием покрытия и формой сечения проволоки.
Полезный контрольный перечень включает вопросы о том, какой измерительный прибор является подходящим, в какой точке сетки производится замер и учитывается ли толщина покрытия в заявленном значении. Фиксация этих параметров в едином контрольном перечне снижает количество допущений между описанием изделия, чертежом, коммерческим предложением и упаковочным листом. Кроме того, это упрощает выявление последующих редакций, поскольку обоснование каждого выбора остаётся наглядно зафиксированным.
Метод контроля следует документировать до начала инспекции и применять одинаковые критерии как поставщиком, так и покупателем. При закупках ключевым требованием является чёткое разграничение номинального описания изделия и тех значений, которые фактически утверждены для производства. В случаях, когда результат определяется условиями монтажа на объекте, действующими стандартами или расчётными данными, ответственный проектировщик или закупщик должен подтвердить их до выпуска изделия в производство.
Контроль сварных соединений и кромок
Сварные пересечения, обрезанные проволоки, кромки (селвэджи), крючки, рамы и сформированные кромки требуют визуальной и размерной оценки, соответствующей их конструктивным особенностям. Центральный образец сетки не может служить представительным для всех кромок и деталей изготовления.
Полезный контрольный перечень включает вопросы о том, какие дефекты сварных соединений считаются визуально недопустимыми, как обеспечивается соблюдение размеров кромок и в каких зонах переходов технологических операций требуется отдельный контроль. Фиксация этих параметров в едином контрольном перечне снижает количество допущений между описанием изделия, чертежом, коммерческим предложением и упаковочным листом. Кроме того, это упрощает выявление последующих редакций, поскольку обоснование каждого выбора остаётся наглядно зафиксированным.
Разделите сложные изделия на зоны, подлежащие контролю, чтобы обеспечить проверку как геометрии сетки, так и изготовленных соединений. При закупках ключевым критерием является чёткое разделение номинального описания изделия и тех параметров, которые фактически утверждены для производства. В случаях, когда результат определяется условиями объекта, нормативными требованиями или расчётами, ответственный проектировщик или закупщик должен подтвердить их до выпуска изделия в производство.
Контроль и документирование покрытий
Требования к обработке поверхности могут включать контроль внешнего вида, адгезии, полноты покрытия, толщины слоя или процессной документации — в зависимости от утверждённого объёма работ. Контрольные процедуры различаются для оцинкованных, порошковых и других видов покрытий.
Эффективный контрольный анализ предполагает выяснение: какой тип покрытия указан в спецификации; какие виды контроля или сертификаты предусмотрены договором; как обрабатываются участки с повреждённым или нарушенным покрытием. Фиксация этих параметров в едином графике минимизирует расхождения между описанием изделия, чертежом, коммерческим предложением и упаковочным листом. Кроме того, это упрощает последующую идентификацию изменений, поскольку причина каждого выбора остаётся прозрачной.
Запрашивайте только те документы, которые соответствуют согласованному типу финишного покрытия и объёму испытаний, и определите их до выпуска изделия в производство. При закупках ключевым критерием является чёткое разделение номинального описания изделия и тех параметров, которые фактически утверждены для производства. В случаях, когда результат определяется условиями объекта, нормативными требованиями или расчётами, ответственный проектировщик или закупщик должен подтвердить их до выпуска изделия в производство.
Чек-лист приёмки
Требование к осмотру считается чётким, если другой компетентный проверяющий может повторить его на тех же основаниях. Краткий график оказывается более полезным, чем объёмное сообщение с пропущенными значениями; поэтому неизвестные позиции следует чётко обозначать и прилагать чертёж, спецификацию или контрольное изображение, регламентирующие данное обсуждение.
- Номинальное значение и допустимый допуск
- Место расположения измерительного инструмента и длина образца
- Частота отбора проб или партия для проверки
- Критерии сварки кромок и изготовления
- Состояние покрытия и объём документации
- Процедура рассмотрения и утверждения отклонений
Цель — разработка практичного графика приёмки, позволяющего минимизировать расхождения в толковании требований без предположения, что для каждого заказа требуется одинаковый план контроля. В случае, если одно из значений не фиксируется окончательно, необходимо указать ответственного за принятие решения и срок, к которому это решение должно быть принято. Это позволяет исключить превращение открытого технического вопроса в незадокументированное производственное допущение.
Продолжение анализа поставщиков
Применимые стандарты, планы отбора проб и критерии приемки должны быть взяты из утверждённого контракта, технической спецификации изделия или ответственного проектного органа. Перед направлением окончательного запроса используйте соответствующие маршруты BOHANG ниже для сравнения требуемой товарной группы, контекста применения и возможностей поставки.
- Ознакомьтесь с возможностями BOHANG в области контроля качества
- Запросите каталоги и техническую документацию
- Изучите продуктовые системы BOHANG
- Направьте описание проекта или продукции
Для получения коммерческого предложения укажите предполагаемую область применения, габаритные размеры или спецификацию изделия, количество, тип отделки, конечный пункт назначения и требуемые сроки поставки. Компания BOHANG проанализирует доступные варианты производства и поставки на основе предоставленной информации.

